| 브랜드 이름: | DLX |
| 모델 번호: | 순수한 니켈 |
| MOQ: | 5kg |
| 지불 조건: | L/C,D/A,D/P,T/T,웨스턴 유니온 |
| 공급 능력: | 달 당 500 톤 |
ISO9001 공장 직판 | 2002년부터 | N4/N6/Ni200/Ni201 | 맞춤형 직조 및 크기 | 무료 샘플 제공
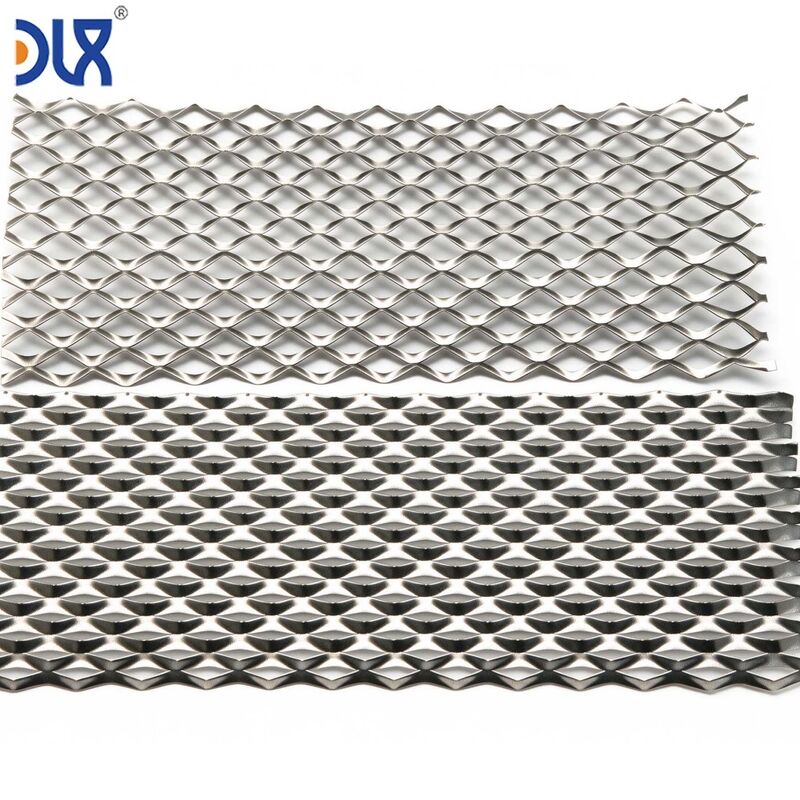
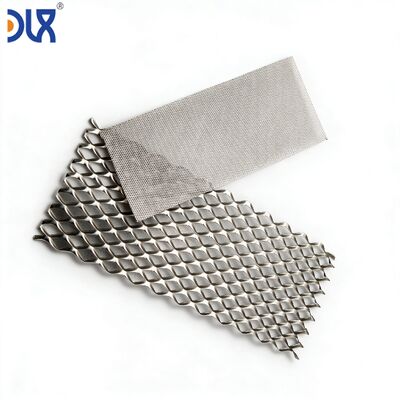
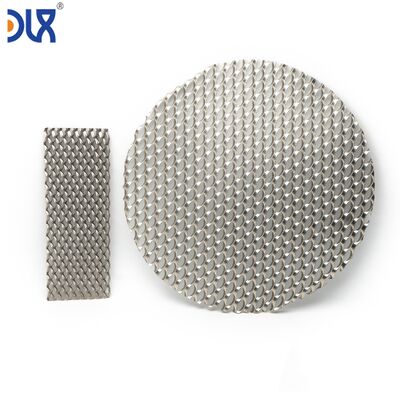
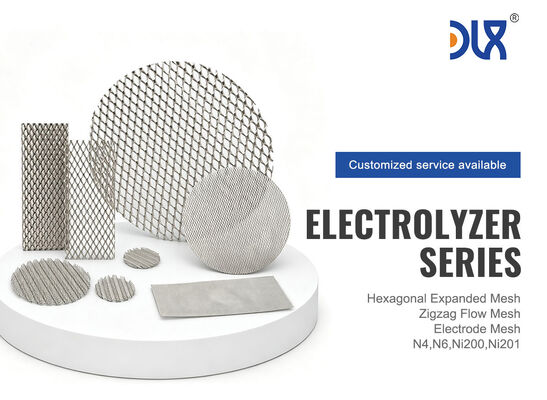
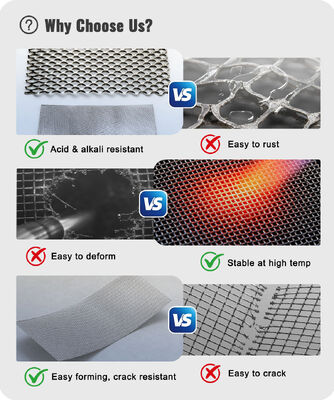
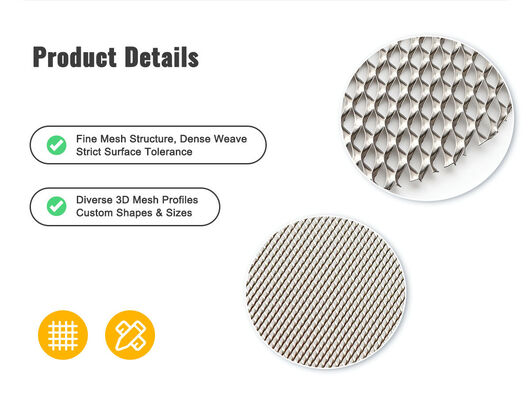
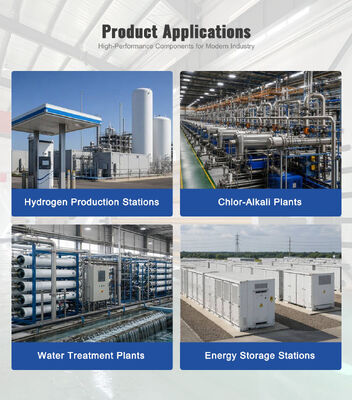
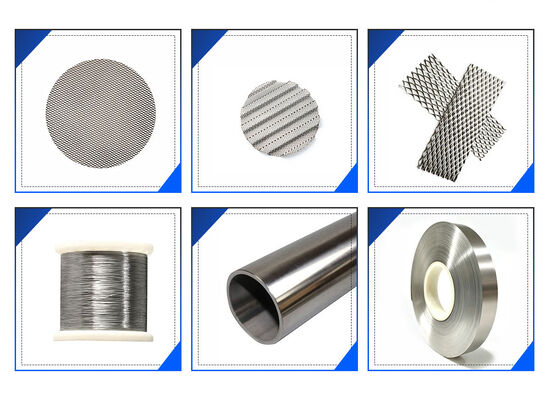
창저우 DLX 합금 유한회사의 순수 니켈 전극 메쉬는 수소 전기분해기 제조업체를 위해 특별히 제작되었습니다 — 전기화학적 용도로 개조된 일반 산업용 메쉬가 아닙니다. N4, N6, Ni200 또는 Ni201 등급의 자체 순수 니켈 와이어를 사내에서 인발하여 시작한 다음, 지정된 메쉬 수, 와이어 직경 및 시트 치수에 맞게 직조하거나 용접합니다. 제로 갭 알칼리 전기분해기 전극을 위한 미세 직조 메쉬, PEM 전류 수집기를 위한 거친 확장 메쉬 또는 새로운 스택 설계를 위한 맞춤형 크기 시트가 필요한 경우, 용해부터 메쉬까지 20년간의 니켈 합금 제조 경험을 통해 와이어 화학 성분, 직조 무결성 및 표면 상태를 처음부터 끝까지 제어합니다. 모든 주문에 대해 와이어-메쉬 추적성이 포함된 전체 EN 10204 3.1 MTC.
![]()
| 전기분해기 성능과의 관련성 | 기존 공급망 | DLX 통합 공급망 |
|---|---|---|
| 1. 니켈 와이어 | 와이어 밀 A에서 구매 — A의 화학 인증서, 메쉬 생산 시까지 표면 품질 알 수 없음 | 자체 용해 순수 니켈에서 사내 인발 — N4(99.9%+)부터 Ni201까지, 잉곳부터 화학 성분 제어 |
| 2. 직조 / 메쉬 제작 | 직조 공장 B — 다른 회사, 다른 품질 시스템, B 시설에서의 와이어 표면 오염 위험 | 사내 제작 — 와이어가 당사의 인발 라인에서 메쉬 생산으로 중간 처리 없이 직접 이동 |
| 3. 품질 분쟁 | 메쉬가 전기분해기 테스트 실패 → A는 B의 직조 장력을 비난 → B는 A의 와이어 품질을 비난 → 귀하의 기다림 | 단일 회사, 단일 품질 시스템. 근본 원인 내부 해결. 비난 대신 답변을 얻습니다. |
| 4. 맞춤화 리드 타임 | 새로운 메쉬 사양 요청 → B가 A에 새 와이어 요청 → A가 용해 일정 잡음 → 최소 8~12주 | 새로운 메쉬 사양 요청 → 당사 와이어 인발이 와이어 직경 조정 → 당사 메쉬 라인이 직조 패턴 조정 → 새로운 승인에 대한 일반적인 4~6주 |
![]()
| 메쉬 유형 | 구조 | 최적의 전기분해기 적용 | 일반적인 와이어 / 두께 |
|---|---|---|---|
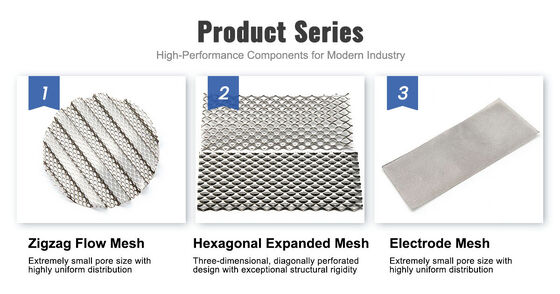
| 평직 네덜란드 직조 | 경사 와이어가 위사보다 크고, 조밀한 여과 등급 개구부 | ALK 제로 갭 전극 — 멤브레인과 다공성 운송층 사이의 미세 메쉬 | 와이어: 0.10~0.30mm |
| 평직 사각 직조 | 동일한 경사 및 위사, 균일한 사각형 개구부 | ALK 전극 기판 — 촉매 코팅 베이스, 균일한 전류 분포 | 와이어: 0.15~0.50mm |
| 능직 직조 | 와이어가 두 개씩 교차, 두 개 아래; 평직보다 유연함 | PEM 전류 수집기 — 압축 하에서 MEA 표면에 맞춰짐 | 와이어: 0.10~0.25mm |
| 확장 금속 메쉬 | 시트에서 슬릿 및 스트레칭 — 교차 와이어 없음, 평평한 표면 | PEM 유동장 / 전류 수집기 — 바이폴라 플레이트와의 평평한 접촉, 낮은 압력 강하 | 시트: 0.20~0.50mm |
| 용접 와이어 메쉬 | 교차점에서 경사 및 위사 저항 용접 | ALK 구조 전극 지지대 — 견고하고 스택 압축 하에서 평탄도 유지 | 와이어: 0.30~0.80mm |
| 등급 | 순도 | 최적 | 이유 |
|---|---|---|---|
| Ni200 | Ni+Co ≥99.9% | PEM 전기분해기 — 음극/멤브레인 인터페이스 | 초저량 미량 원소(Fe ≤0.04%, Cu ≤0.015%) — PEM 촉매층을 독성으로 만드는 오염 최소화 |
| Ni201 | Ni+Co ≥99.5% | ALK 전기분해기 — 촉매 코팅용 전극 기판 | 가장 높은 순도 대비 비용 비율. 촉매 코팅이 추가 표면적을 제공하는 알칼리 조건에 적합 |
| Ni | Ni ≥99.2% | ALK 전기분해기 — 구조 전극 메쉬, 용접 유형 | 용접 메쉬 제작을 위한 우수한 용접성. 30% KOH, 80~90°C에서 벌크 전극 응용에 충분한 표준 순도 |
| — | Ni ≥99.0%, 저탄소 ≤0.02% | ALK 전기분해기 — 고온 또는 고압 전기분해 | 저탄소는 전극이 315°C 이상의 온도에 노출될 경우 입계 취성을 방지합니다 — 고급 고온 ALK 설계에 관련됨 |
어떤 등급을 선택해야 할지 모르시겠습니까?전기분해기 유형(ALK/PEM/SOEC), 작동 온도 및 KOH 농도를 알려주시면 24시간 이내에 최적의 니켈 등급과 메쉬 구성을 추천해 드립니다.
![]()
처음 15년 동안 DLX는 순수 니켈 와이어를 메쉬 직조 업체에 공급했습니다 — 우리는 원자재를 만들었고, 다른 사람이 메쉬를 만들었습니다. 2018년경, 수소 전기분해기 제조업체들은 메쉬 직조 업체가 답할 수 없는 질문을 하기 시작했습니다: "귀하의 인발 라인과 완성된 메쉬 사이에 와이어 표면 화학 성분이 변하지 않았음을 보장할 수 있습니까?"
기존 공급망의 대답은 아니었습니다 — 메쉬 직조 업체의 시설은 니켈 처리 환경이 아니었기 때문입니다. 와이어는 강철 공구의 철 오염, 윤활제의 탄소 잔류물 또는 어닐링 중 부적절한 분위기 제어로 인한 산화를 흡수할 수 있었습니다. 알칼리 전기분해의 경우, 이러한 오염 물질은 전극 표면에 국부적인 부식 셀을 생성합니다. PEM의 경우, 이는 멤브레인을 독성으로 만듭니다.
그래서 메쉬 제작을 사내로 가져왔습니다. 동일한 시설, 동일한 분위기 제어 환경, 당사의 와이어 인발 작업과 동일한 품질 시스템. 와이어는 당사의 인발 라인을 떠나 건물 밖으로 나가지 않고 당사의 메쉬 생산 영역으로 들어갑니다 — 그리고 니켈과 호환되지 않는 것을 만지지 않습니다. 그 이후로 우리는 유럽과 아시아 전역의 전기분해기 제조업체에 맞춤형 전극 메쉬를 공급해 왔으며, 현재 상업적으로 운영 중인 여러 수소 프로젝트가 포함됩니다.
![]()
![]()
![]()
N4
| N6 | Ni200 | Ni201 | Ni | — |
|---|---|---|---|---|
| — | ≤0.04 | ≤0.04 | Ni+Co | ≥99.9 |
| ≥99.5 | — | — | ≤0.04 | ≤0.04 |
| ≤0.1 | ≤0.4 | ≤0.35 | ≤0.015 | ≤0.015 |
| ≤0.1 | ≤0.25 | ≤0.35 | ≤0.01 | ≤0.01 |
| ≤0.1 | 사용 가능한 범위 | ≤0.35 | Si | ≤0.03 |
| ≤0.1 | ≤0.35 | ≤0.35 | ≤0.001 | ≤0.001 |
| ≤0.05 | ≤0.35 | ≤0.35 | ≤0.001 | ≤0.001 |
| ≤0.005 | ≤0.01 | ≤0.01 | 사용 가능한 범위 | 사용 가능한 범위 |
![]()
| 참고 | 니켈 등급 | N4, N6, Ni200, Ni201 |
|---|---|---|
| 전기분해기 유형, 온도, KOH 농도에 따라 선택되는 등급 | 직조 패턴 | 평직, 평직 네덜란드, 능직, 용접, 확장 금속 |
| 패턴은 전류 분포, 가스 방출 및 압축 거동에 영향을 미침 | 와이어 직경 | 0.10~0.80mm |
| 더 가는 와이어 = 더 많은 표면적; 더 두꺼운 와이어 = 더 많은 구조적 강성 | 메쉬 수 | 10~200 메쉬(인치당 와이어 수) |
| 높은 수 = 더 미세한 개구부 = 더 균일한 전류 밀도이지만 더 높은 압력 강하 | 시트 치수 | 귀하의 셀 프레임에 맞춘 맞춤형 L * W |
| 과대 치수 시트는 인접 셀과 단락; 과소 치수 시트는 가장자리 간극을 남김 | 표면 마감 | 밝은 어닐링, 무광 또는 제어된 거칠기(Ra) |
| 표준: 코팅 준비된 밝은 어닐링. 요청 시 Ra 사양 가능 | 후처리 | 어닐링, 평탄화 또는 직조 상태 |
| 표준: 스택 압축 균일성을 위한 완전 어닐링 + 평탄화 | 품질 보증 | 단계 |
![]()
![]()
| 전기분해기 성능과의 관련성 | 와이어 화학 성분 | 열당 OES; 직조 전 PMI 검증 |
|---|---|---|
| ppm 수준의 Fe 및 Cu는 PEM 멤브레인 수명 및 ALK 전극 과전압에 영향을 미침 | 와이어 표면 | 직조 전 시각 + 5* 현미경 검사 |
| 와이어 표면 오염은 메쉬에 — 그리고 귀하의 전극에 — 내장됨 | 직조 무결성 | 메쉬 수 검증, 끊어진 와이어, 건너뛴 직조에 대한 시각 검사 |
| 제로 갭 전극의 끊어진 와이어는 핫스팟과 잠재적인 단락을 생성함 | 어닐링 후 평탄도 | 화강암 표면 플레이트에서 측정된 평탄도 — 시트당 최대 편차 지정됨 |
| 스택 압축 하의 평평하지 않은 메쉬 = 불균일한 접촉 압력 = 불균일한 전류 밀도 = 효율성 감소 | 시트 치수 | L * W 측정; 가장자리 닳음 검사 |
| 과대 치수 시트는 인접 셀과 단락; 과소 치수 시트는 가장자리 간극을 남김 | 문서화 | 와이어 화학 성분 + 메쉬 검사 보고서 + 적합성 인증서에 대한 EN 10204 3.1 MTC |
| 니켈 잉곳부터 완성된 전극 메쉬 시트까지 완전한 추적성 | 제3자 검사 가능 | SGS, BV 또는 TÜV |
가능. 모든 선적은 용해-메쉬 추적성으로 완전히 문서화됨.포장 및 배송시트 보호
| 외부 포장 | 밀봉된 폴리에틸렌에 건조제와 함께 평평하게 포장, 합판 상자에 밀봉. 대형 시트의 경우: 내부 보강재가 있는 맞춤형 상자. |
| 식별 | 등급, 와이어 열 번호, 메쉬 수, 시트 치수, 시트 수, 상자 라벨 및 포장 목록에 DLX 추적 코드. |
| 최소 주문 수량 | 사양당 5매. 신규 고객을 위한 시험 주문: 초기 평가를 위한 1~3매. |
| 리드 타임 | 재고 와이어 + 표준 직조의 경우 3~7일; 맞춤형 와이어 직경 + 새로운 직조 패턴의 경우 4~6주. |
| 배송 | 시험 주문의 경우 항공 화물(DHL, FedEx); 생산량의 경우 해상 화물(FCL/LCL). |
| 결제 | T/T, L/C at sight |
| 자주 묻는 질문 | 알칼리 수 전기분해(30% KOH, 80~90°C)에 어떤 니켈 등급을 추천하십니까? |
![]()
![]()
예. 표준 밝은 어닐링 마감은 코팅 준비가 되어 있습니다. 코팅 접착 최적화를 위한 특정 Ra 값이 필요한 경우 최종 표면 처리를 조정할 수 있습니다. 목표 Ra 범위를 제공하면 실현 가능성을 확인합니다.
모든 메쉬 시트는 직조 후 용액 어닐링됩니다 — 이는 직조 과정 중 와이어 굽힘으로 인한 잔류 응력을 제거합니다. 어닐링 후 평탄화는 시트가 표면 플레이트 위에 평평하게 놓이도록 합니다. 중요한 제로 갭 응용의 경우, 화강암 표면 플레이트에서 측정된 평탄도 사양으로 공급할 수 있습니다.
시트 치수는 직조기 폭과 어닐링로 용량에 의해 제한됩니다. 목표 시트 치수를 알려주시면 실현 가능성을 확인합니다. 매우 큰 전극 면적의 경우, 가장자리 용접된 다중 시트 어셈블리도 제공합니다.
와이어 직경이 재고에 있는 경우(일반적인 크기 0.15~0.40mm): 시험 시트의 경우 1~2주. 새로운 와이어 직경을 인발해야 하는 경우: 와이어 생산, 직조, 어닐링 및 검사를 포함하여 4~6주. 생산 리드 타임이 스택 빌드 일정 전에 확립되도록 개발 주기 초기에 시험 주문으로 시작하는 것이 좋습니다.
![]()