| 브랜드 이름: | DLX |
| 모델 번호: | 순수한 니켈 |
| MOQ: | 5kg |
| 가격: | USD 25-80 / kg (N4/N6/Ni200, qty dependent) |
| 지불 조건: | D/A,L/C,D/P,T/T,웨스턴 유니온 |
| 공급 능력: | 달 당 500 톤 |
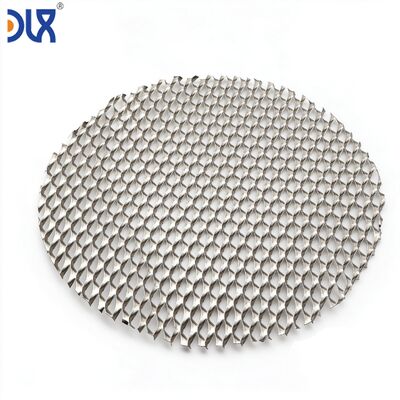
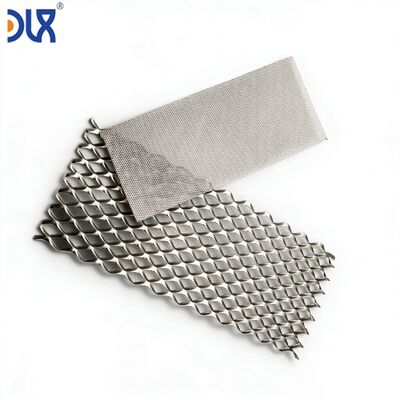
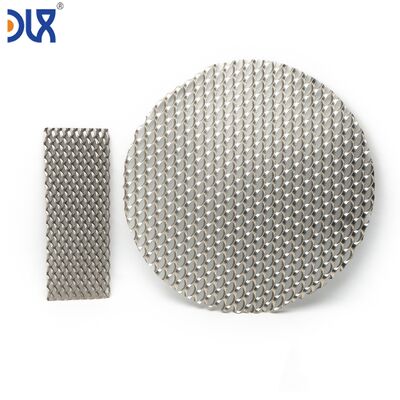
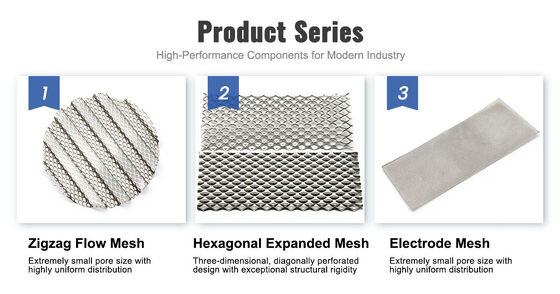
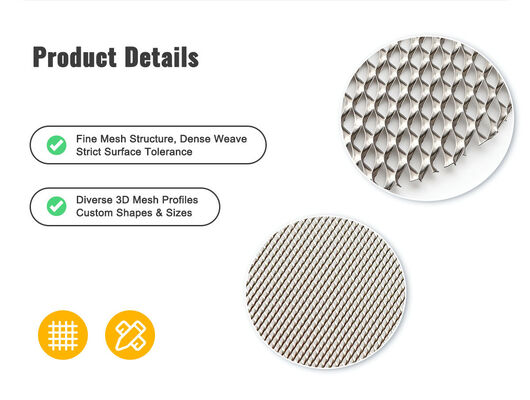
평평한 메쉬는 전자를 이동시킵니다. 주름 메쉬는 전자, 물, 가스를 3차원으로 이동시킵니다. Changzhou DLX Alloy Co., Ltd.의 순수 니켈 주름 메쉬는 평평한 직조 또는 확장 니켈 기판을 정밀한 파형으로 성형하여 물을 전극 표면으로 안내하고 생성된 가스를 제거하는 병렬 흐름 채널을 만듭니다. 수백 달러가 드는 가공된 바이폴라 플레이트 흐름 필드와 달리, 주름 메쉬는 훨씬 저렴한 비용으로 동일한 흐름 분배 기능을 제공합니다. 또한 무작위 가스 방출 경로에 의존하는 평평한 메쉬와 달리, 엔지니어링된 주름 형상은 전극 면적의 모든 제곱센티미터가 신선한 물 공급과 막힘 없는 가스 제거를 모두 받도록 보장합니다. 전해조 셀 설계에 맞춰 맞춤형 피치, 진폭, 시트 크기 및 기판 유형을 생산합니다.
![]()
![]()
2A/cm²에서 작동하는 PEM 전해조에서 양극은 활성 면적의 제곱센티미터당 분당 약 12밀리리터의 산소를 생성합니다. 이 산소는 촉매층, 다공성 전달층을 통과하여 셀 밖으로 빠져나가야 합니다. 이 모든 과정은 촉매에 신선한 물이 도달하는 것을 방해하지 않아야 합니다. 평평한 메쉬는 2D 평면을 제공합니다. 물과 가스는 동일한 평면에서 동일한 공간을 놓고 경쟁하여 전류 밀도를 제한하는 질량 전달 제한을 생성합니다.
주름 메쉬는 흐름을 두 가지 기능 영역으로 분리합니다. 채널 골짜기는 전극으로 물을 운반하고, 채널 꼭대기는 가스가 모여 배출될 수 있는 헤드스페이스를 만듭니다. 주름 피치는 단위 폭당 존재하는 병렬 흐름 채널 수를 결정합니다. 주름 높이는 각 흐름 채널의 단면적을 결정하며, 따라서 기포 응집이 채널을 막기 전의 최대 가스 유량을 결정합니다. 피치와 높이는 함께 흐름 필드 유압을 정의하며, 둘 다 도면에서 지정하는 매개변수입니다.
![]()
![]()
| 귀하의 사양 | 제어하는 것 | 일반적인 전해조 범위 | 절충 |
|---|---|---|---|
| 피치 (꼭대기 간 간격) | 단위 폭당 병렬 흐름 채널 수 | 2.0–8.0 mm | 더 작은 피치 = 더 많은 채널 = 더 나은 물 분배이지만 압력 강하가 더 큽니다. 더 큰 피치 = 더 적은 넓은 채널 = 압력 강하가 더 낮지만 채널 사이에 정체된 영역이 발생할 수 있습니다. |
| 진폭 (꼭대기-골짜기 높이) | 채널 단면적 — 채널당 최대 가스 유량 용량 결정 | 0.5–3.0 mm | 더 높은 진폭 = 더 깊은 채널 = 높은 전류 밀도에서 더 나은 가스 제거이지만 셀 두께 증가 및 더 높은 메쉬를 통한 옴 저항 증가. |
| 사인파 또는 사다리꼴 | 흐름 패턴 — 전극 표면에서의 층류 대 난류 혼합 | 사인파, 사다리꼴 주름, 사각형 채널 | 사인파: 부드러운 흐름, 가장 낮은 압력 강하. 사다리꼴: 인접한 층과의 더 나은 접촉을 위한 평평한 꼭대기. 사각형: 높은 가스 생산량을 위한 최대 채널 부피. |
| 기판 메쉬 유형 | 표면적, 전기 접점, 메쉬 자체를 통한 물 투과성 | 직조 (평직/능직/더치) 또는 확장 금속 — 기능에 따라 선택 | 직조 기판: 전극 접촉을 위한 더 높은 표면적. 확장 기판: 더 적은 접촉 저항 지점, 균일한 압축. |
| 기판 와이어 직경 또는 스트랜드 폭 | 메쉬 평면 내 개방 면적 — 물과 가스는 주름 채널 주변뿐만 아니라 메쉬 구멍을 통해서도 흐를 수 있습니다. | 와이어: 0.10–0.40 mm; 스트랜드: 0.4–0.8 mm | 더 가는 와이어 = 평면 흐름을 위한 더 많은 개방 면적이지만 스택 압축 하에서 기계적 강성이 낮습니다. |
![]()
![]()
| 스택 위치 | 대체하거나 보완하는 부품 | 주름 메쉬를 사용하는 이유 |
|---|---|---|
| PEM 양극 흐름 필드 / 확산기 | 흐름 채널이 있는 가공 티타늄 바이폴라 플레이트 | 평평한 바이폴라 플레이트와 PTL 사이에 삽입된 주름 니켈 메쉬는 가공 없이 흐름 채널을 생성합니다. 교체 가능 — 메쉬가 손상되면 바이폴라 플레이트가 아닌 메쉬를 교체합니다. |
| PEM 음극 확산기 | 소결 티타늄 펠트 또는 탄소 종이 GDL | 주름 메쉬는 하나의 부품에서 가스 확산 및 흐름 채널링을 모두 제공합니다. 동등한 두께에서 소결 펠트보다 높은 개방 면적 — 가스 측 압력 강하가 낮습니다. |
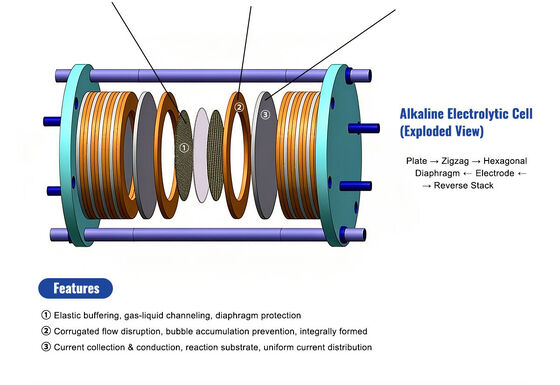
| 알칼리 제로 간극 전극 스페이서 | 평평한 직조 메쉬 + 별도의 스페이서 프레임 | 주름 높이가 전극 간극을 설정합니다 — 별도의 스페이서 부품이 없습니다. 메쉬는 동시에 세 가지 기능(전류 수집, 가스-액체 분리, 간극 제어)을 수행합니다. |
| 바이폴라 플레이트 흐름 필드 (저비용 스택 설계) | 전체 가공된 흐름 필드 플레이트 | 평평한 니켈 시트 바이폴라 플레이트 + 양면에 주름 메쉬 흐름 필드 = 가공된 흐름 필드의 기능적 동등물이며 제조 비용이 훨씬 저렴합니다. <$300/kW를 목표로 하는 스택의 경우, 이는 비용 절감을 가능하게 합니다.주요 특징 및 이점 |
![]()
![]()
DLX에서는 체인이 선형적이고 투명합니다. 당사의 용해로에서 지정된 등급의 순수 니켈 잉곳을 생산합니다. 당사의 압연기 또는 인발 라인에서 평평한 메쉬 기판이 되는 스트립 또는 와이어를 생산합니다. 당사의 직조기 또는 확장 프레스에서 평평한 메쉬를 만듭니다. 당사의 기어 포머에서 귀하의 피치 및 진폭 사양에 맞게 주름 가공합니다. 그리고 당사의 제어 분위기 용광로에서 완성된 주름 메쉬를 어닐링하여 프로파일 형상을 고정하고 성형 응력을 완화합니다. 다섯 단계, 하나의 시설, 하나의 품질 시스템, 하나의 책임 지점.
12,000 m² 통합 시설
원소 (%)
| N4 | N6 | Ni200 | Ni201 | Ni+Co |
|---|---|---|---|---|
| ≥99.9 | ≥99.5 | — | ≥99.2 | ≥99.2 |
| — | ≥99.2 | ≥99.2 | ≥99.0 | Fe |
| ≤0.04 | ≤0.1 | ≤0.35 | Cu | Cu |
| ≤0.015 | ≤0.1 | ≤0.35 | C | C |
| ≤0.01 | 맞춤화 매개변수 — 도면으로 제어 | ≤0.35 | ≤0.02 | Si |
| ≤0.03 | ≤0.1 | ≤0.35 | S | S |
| ≤0.002 | ≤0.05 | ≤0.35 | S | S |
| ≤0.001 | ≤0.005 | ≤0.01 | 맞춤화 매개변수 — 도면으로 제어 | 맞춤화 매개변수 — 도면으로 제어 |
| 귀하의 사양 | 당사의 역량 | 니켈 등급 |
|---|---|---|
| N4, N6, Ni200, Ni201 | 승인된 용해로에 고정된 화학 성분 | 기판 유형 |
| 직조 (평직, 능직, 더치) 또는 확장 금속 | 둘 다 사내에서 제조 — 기능에 따라 선택 | 와이어 직경 (직조) / 스트랜드 폭 (확장) |
| 도면에 따름 | 와이어 0.10–0.40 mm; 스트랜드 0.4–0.8 mm | 주름 피치 |
| 2.0–8.0 mm ±0.1 mm | 귀하의 피치에 맞게 맞춤 제작된 성형 롤 | 주름 진폭 |
| 0.5–3.0 mm ±0.05 mm | 롤 간격 정밀 제어 | 프로파일 모양 |
| 사인파 또는 사다리꼴 | 귀하의 파형에 맞게 절단된 롤 톱니 프로파일 | 시트 치수 |
| L * W ±0.5 mm. 날카로운 모서리 검사. | 주름 가공 후 절단 — 흐름 방향에 평행한 채널 정렬 | 주름 방향 |
| 가스 흐름 방향에 평행한 채널 | 도면에 지정된 대로 방향 지정 | 성형 후 처리 |
| 어닐링 (표준) 또는 성형 상태 그대로 | 압축 하에서 치수 안정성을 위해 어닐링 권장 | 품질 보증 |
| 검사 | 수락 기준 | 잉곳 화학 성분 |
|---|---|---|
| OES — 전체 원소 분석 | 귀하의 등급 사양에 따름. ppm 수준의 Fe 및 Cu 확인. | 평평한 메쉬 기판 |
| 와이어/스트랜드 치수, 메쉬 수 또는 LWD, 결함 육안 검사 | 귀하의 기판 사양에 따름 — 주름 가공 전에 검사. 가치 추가 전에 결함 있는 기판은 폐기됩니다. | 주름 형상 |
| 피치: 광학 컴퍼레터 — 시트 폭에 걸쳐 10회 측정. 진폭: 화강암 표면 다이얼 게이지 — 5회 측정. | 도면 대비 ±0.1 mm 이내의 피치. 도면 대비 ±0.05 mm 이내의 진폭. 허용 오차 초과 시트는 폐기됩니다. | 어닐링 후 치수 안정성 |
| 어닐링 후 진폭 재측정. 압축 테스트 — 메쉬를 공칭 높이의 80%로 압축, 해제, 높이 재측정. 스프링백은 ≤5%여야 합니다. | 압축 후 5% 이내의 높이 복원. 압축 세트가 발생한 메쉬는 폐기됩니다 — 스택에서 시간이 지남에 따라 채널 높이가 감소합니다. | 시트 치수 |
| L * W ±0.5 mm. 날카로운 모서리 검사. | 도면대로. 날카로운 모서리 없음 — 인접한 층을 뚫을 수 있는 날카로운 지점 없음. | 문서 |
| EN 10204 3.1 MTC + 기판 검사 보고서 + 주름 형상 보고서 + 압축 스프링백 테스트 + 적합성 인증서 | 니켈 잉곳부터 완성된 주름 흐름 필드 메쉬까지 완전한 추적성. | 제3자 검사 ( |
SGS, BV 또는 TÜV) 가능. 전해조 OEM 도면 평가를 위한 무료 샘플 5장 제공.포장 및 배송
| 주름진 시트는 주름 채널을 정렬하여 쌓습니다 — 각 시트의 꼭대기가 인접 시트의 골짜기에 끼워지고 그 사이에 산성 없는 종이 한 장이 놓입니다. 이렇게 하면 운송 중에 자체 무게로 인한 스택 높이 압착을 방지합니다. 단단한 뒷판 사이에 쌓고 VCI 필름으로 감싸 밀봉합니다. | 목재 상자 포장 |
| 내부 폼 라이닝 브레이싱이 있는 합판 상자에 평평하게 포장되어 시트 가장자리에 접촉하며 주름진 면에는 접촉하지 않습니다 — 상자 접촉으로 인한 주름 프로파일 압착 없음. 밀봉된 폴리에틸렌 백 안에 건조제 팩 포함. | 식별 |
| 등급, 잉곳 열 번호, 기판 유형, 피치 * 진폭, 프로파일 모양, 시트 치수, 시트 수, DLX 추적 코드. 외부 상자 라벨에 귀하의 도면 번호 표시. | 샘플 MOQ |
| 5장 — 전해조 OEM 평가용 무료 (도면 포함). | 생산 MOQ |
| 도면 번호당 50장. 성형 롤 툴링은 첫 생산 주문에 상각되거나 주문량에 따라 별도 청구됩니다. | 리드 타임 |
| 기존 툴링 (피치 + 진폭 조합): 시험용 1-2주, 생산용 3-4주. 새 성형 롤 제작: 툴링에 3-4주 추가. | 배송 |
| 시험용 항공 (DHL, FedEx); 생산용 해상 (FCL). | 결제 |
| 시험용 T/T; 생산용 T/T 또는 L/C (일람불). | 자주 묻는 질문 |
![]()
주름을 시트 가장자리와 각도를 이루게 할 수 있나요?
생산할 수 있는 가장 얇은 주름 메쉬는 무엇인가요?
주름 가공 과정이 메쉬 표면을 손상시키나요?
주름 가공된 확장 메쉬를 주름 가공된 직조 메쉬와 동일하게 생산할 수 있나요?