| 브랜드 이름: | DLX |
| 모델 번호: | 순수한 니켈 |
| MOQ: | 5 |
| 가격: | Custom orders based on provided images |
| 지불 조건: | L/C,D/A,D/P,T/T,웨스턴 유니온 |
| 공급 능력: | 달 당 500 톤 |
ISO9001 공장 직판 | 2002년부터 | N4/N6/Ni200 | 도면에 맞춰 맞춤 제작 | 5장 무료 샘플
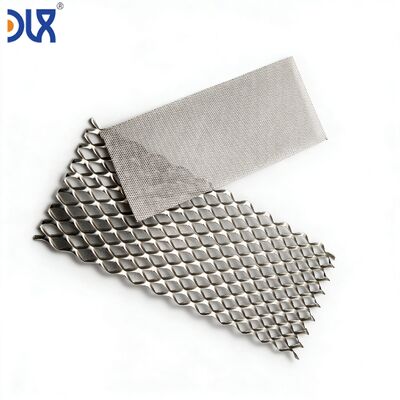
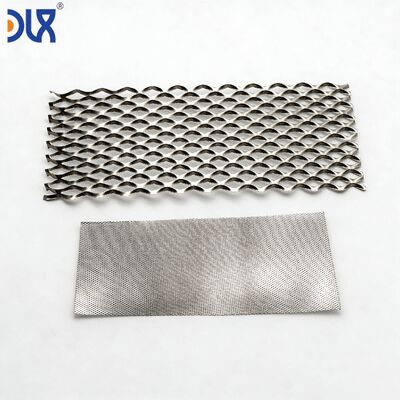
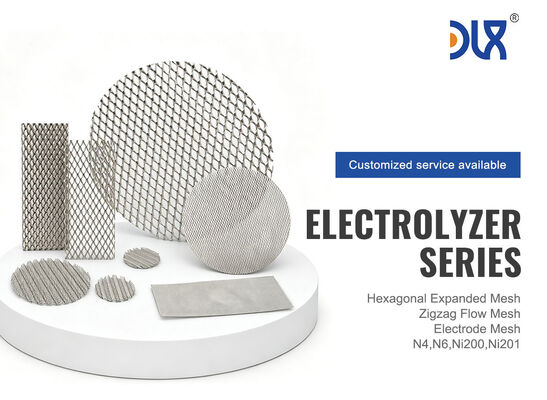
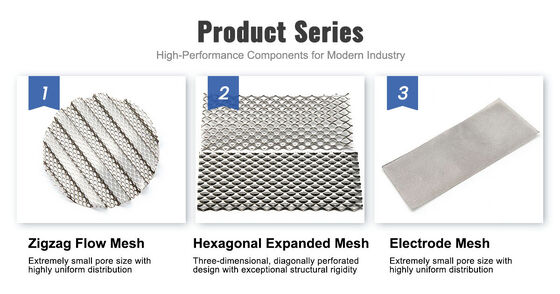
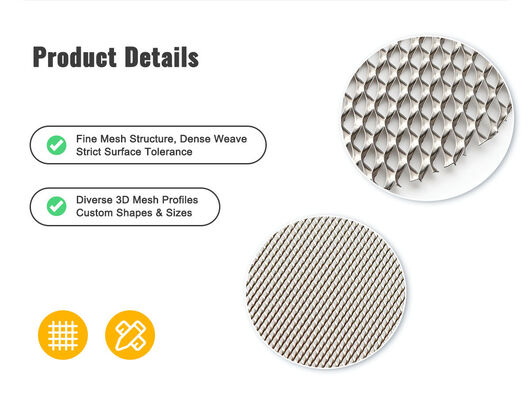
귀하의 전해조 셀 설계는 독점적입니다. 귀하의 메쉬 사양은 귀하의 IP의 일부입니다. 마지막으로 필요한 것은 선반에 있는 것을 판매하려는 메쉬 공급업체입니다. Changzhou DLX Alloy Co., Ltd.에서는 순수 니켈 익스팬디드 메쉬를 당사의 표준 카탈로그가 아닌 귀하의 기술 도면에 맞춰 제작합니다. 시트 두께, 스트랜드 폭, LWD, SWD, 개방 면적 비율, 시트 외부 치수, 가장자리 조건, 표면 거칠기, 평탄도 허용 오차 및 확장 후 열처리는 모두 귀하의 도면 값과 일치하도록 생산됩니다. 당사는 자체 주괴에서 니켈 화학을 관리하고, 자체 압연기에서 귀하의 두께로 시트를 압연하며, 귀하의 LWD 및 스트랜드 형상으로 슬릿 및 스트레칭하고, 귀하의 경도 사양에 맞춰 어닐링하고, 귀하의 수락 기준에 맞춰 검사합니다. 이것은 기성품 메쉬 판매가 아닌 전극 부품을 위한 계약 제조입니다.
![]()
![]()
| 단계 | 무엇이 이루어지는가 | 무엇을 받게 되는가 |
|---|---|---|
| 1. 도면 검토 | 당사의 엔지니어링 팀이 귀하의 도면을 검토합니다: 시트 두께, 스트랜드 폭, LWD, SWD, 개방 면적, 시트 치수, 가장자리 조건, 평탄도, 표면 마감, 등급. 매개변수 간에 충돌이 있는 경우(예: 스트랜드 폭 + LWD 조합이 기계적으로 불안정함), 금속을 절단하기 전에 플래그를 지정합니다 — 후에가 아닙니다. | 제조 가능성 보고서(24~48시간). 조정이 필요한 경우, 이유와 함께 제안된 대체 매개변수. |
| 2. 툴링 설계 | 새로운 LWD/스트랜드 폭 조합의 경우: 슬리팅 다이 세트 설계 및 제작. 기존 툴링의 경우: 귀하의 매개변수에 맞춰 다이 세트 확인. | 툴링 일정: 새 다이의 경우 3~4주; 기존 툴링의 경우 즉시 준비. |
| 3. 첫 번째 샘플 생산 | 당사의 주괴에서 귀하의 두께로 압연된 니켈 시트. 다이 세트 장착. 확장 시험: 5~10장의 시트 생산. 각 시트는 LWD, SWD, 스트랜드 폭, 개방 면적, 두께, 평탄도 및 치수에 대해 측정됩니다. | 측정된 값과 귀하의 도면 허용 오차를 비교한 첫 번째 샘플 검사 보고서(FAIR). 생산 가능성 확인 또는 매개변수 조정 권장. |
| 4. 사전 생산 샘플 | FAIR 승인 후: 생산 조건 하에서 20~50장의 시트 생산. 어닐링, 평탄화, 검사, 포장, 배송. | 단일 셀 또는 짧은 스택 테스트를 위한 사전 생산 샘플. 시트당 전체 검사 데이터. |
| 5. 생산 자격 | 귀하의 전기화학적 테스트가 메쉬 성능을 확인한 후: 생산 툴링 최종 확정, 검사 체크포인트 문서화, 공정 매개변수 잠금. | 자격 있는 생산 공정. 재자격 없이 동일한 매개변수로 향후 주문 생산. |
![]()
![]()
| 도면 명칭 | 일반적인 전해조 사양 | 당사의 제조 허용 오차 | 검사 방법 |
|---|---|---|---|
| 재료 등급 | N4 / N6 / Ni200 / Ni201 | ASTM B160 또는 그 이상 — 승인된 용해로의 화학적 성분 고정 | 용해로당 OES; 생산 배치당 PMI 검증 |
| 시트 두께 | 0.15~0.50 mm | 냉간 압연 라인에서 ±0.01 mm | 마이크로미터 — 코일 폭당 5개 지점, 코일당 |
| 스트랜드 폭 | 0.4~1.2 mm | ±0.05 mm | 광학 비교기 — 시트당 5회 측정, 무작위 위치 |
| LWD(다이아몬드 장축) | 1.5~6.0 mm | ±0.15 mm | 강철 자 + 광학 검사 — 시트당 10개 다이아몬드 측정 |
| SWD(다이아몬드 단축) | 1.0~3.5 mm | ±0.15 mm | 광학 비교기 — LWD 측정 위치와 상관 관계 있음 |
| 개방 면적 % | 30~65% | 측정된 LWD + SWD + 스트랜드 폭에서 계산; 샘플 시트의 광학 면적 분석으로 검증 | 광학 측정 시스템 — 생산 배치당 보고 |
| 시트 치수(L * W) | 셀 프레임당 | 절단 치수에서 ±0.5 mm | 강철 자 또는 CMM — 포장 전 각 시트 측정 |
| 평탄도 | 100mm당 평면에서 0.2mm 편차 이하 | 어닐링 후 화강암 표면판에서 검증 | 화강암 표면판 아래 게이지 — 샘플링 계획에 따라 |
| 가장자리 조건 | 버 없음, 돌출된 스트랜드 없음 | 5* 배율 시각 검사; 촉각 검사 | 현미경 + 물리적 가장자리 문지름 테스트 — 각 시트 |
| 표면 거칠기(Ra) | 도면당(코팅의 경우 일반적으로 0.4~1.6 μm Ra) | 지정된 대로 — 최종 압연 패스 또는 확장 후 처리를 통해 달성 | 프로파일로미터 — 샘플링 계획에 따라 |
| 경도 | 도면당(일반적으로 어닐링 시 ≤65 HRB) | 어닐링 후 검증 | 로크웰 B 또는 비커스 미세 경도 — 배치당 |
익스팬디드 메쉬는 특유의 표면을 가지고 압축기에서 나옵니다 — 스트랜드는 슬리팅 및 스트레칭 공정으로 인한 미세 거칠기를 보여줍니다. 일부 전해조 응용 분야에서는 이 확장된 표면이 이상적입니다 — 촉매 접착을 위한 기하학적 표면적을 증가시킵니다. 다른 응용 분야에서는 촉매 활용도를 감소시키는 코팅 두께 변화를 유발합니다. 당사는 도면에서 선택 가능한 네 가지 표면 조건을 제공합니다:
| 표면 조건 | 공정 | 결과 | 가장 적합한 용도 |
|---|---|---|---|
| 확장된 상태 | 확장 및 어닐링 후 후처리 없음 | 슬리팅 + 스트레칭의 자연스러운 미세 질감. 약간 무광. Ra는 일반적으로 0.8~2.0 μm. | 전기 도금 라니 니켈 코팅 — 거친 표면이 코팅의 기계적 상호 결합을 향상시킵니다. |
| 밝게 어닐링된 | 확장 후 제어 분위기 어닐링, 추가 기계적 처리 없음 | 매끄럽고 반사되는 표면. 산화물 없음. Ra는 일반적으로 0.3~0.6 μm. 가장 낮은 표면 오염. | PEM 음극 GDL — 철 오염을 최소화해야 하고 촉매층과의 균일한 접촉이 중요한 경우 |
| 조절된(Ra 지정) | 도면에 따라 목표 Ra 범위 달성을 위한 확장 후 표면 처리 | Ra는 목표값의 ±0.2 μm로 제어됩니다. 코팅 접착 최적화를 위해 설계된 표면 프로파일. | 코팅 공정 자격이 표면 거칠기 창을 지정하고 모든 배치가 그 안에 들어가기를 원할 때 |
| 사전 산화된 | 어닐링 후 제어된 산화를 통해 균일한 NiO 층 형성 | 균일한 짙은 녹회색 산화물. 표면이 패시베이션됨 — 초기 셀 조정 중 추가 산화 없음. | 스택 시운전 절차에서 초기 조정 주기를 제거하고 싶을 때 |
![]()
![]()
![]()
2019년, 유럽의 PEM 전해조 제조업체에서 익스팬디드 니켈 메쉬에 대한 3페이지 기술 도면을 보냈습니다 — 시트 두께 0.20mm, 스트랜드 폭 0.5mm, LWD 2.8mm, 개방 면적 52%, N4 등급, 밝게 어닐링, 평탄도 100mm당 0.15mm, Ra 0.4~0.8 μm, 셀 프레임에 맞는 시트 치수, 버 없는 가장자리. 그들은 일반 익스팬디드 메탈 공급업체로부터 이 메쉬를 구매했지만, 그들은 치수 사양은 충족했지만 니켈 화학 또는 표면 철 오염을 제어할 수 없었습니다. 모든 배치는 입고 검사가 필요했으며, 약 15%의 배치가 코팅 공정 자격 중에 발견된 표면 오염으로 인해 거부되었습니다.
도면을 보고 깨달았습니다: 당사는 이미 자체 주괴에서 니켈 화학을 제어하고 있습니다. 당사는 이미 0.20 ±0.01mm보다 더 엄격한 두께 허용 오차로 순수 니켈 스트립을 냉간 압연하고 있습니다. 당사는 이미 밝고 산화물 없는 표면을 위해 제어 분위기에서 어닐링하고 있습니다. 당사가 가지고 있지 않았던 것은 확장 프레스였습니다 — 그래서 당사는 하나에 투자했습니다. 장비 설치부터 해당 고객의 도면에 대한 첫 번째 샘플 승인까지 6개월이 걸렸습니다. 그들의 입고 거부율은 15%에서 0%로 떨어졌습니다. 그 고객은 오늘날에도 우리에게서 구매하고 있으며, 2019년 요구량의 5배에 달하는 생산량으로 구매하고 있습니다.
이것이 당사가 하는 사업입니다. 메쉬를 판매하는 것이 아니라. 귀하의 도면과 귀하의 전극 사이의 문제를 해결하는 것입니다.
![]()
출처: DLX Alloy 제품 카탈로그. 귀하의 도면 요구 사항에 따라 주괴에서 완성된 메쉬까지 화학적 성분 인증.
| 원소(%) | N4 | N6 | Ni200 | Ni201 |
|---|---|---|---|---|
| Ni+Co | ≥99.9 | ≥99.5 | — | — |
| Ni | — | — | ≥99.2 | ≥99.0 |
| Fe | ≤0.04 | ≤0.1 | ≤0.4 | ≤0.4 |
| Cu | ≤0.015 | ≤0.1 | ≤0.25 | ≤0.25 |
| C | ≤0.01 | ≤0.1 | ≤0.15 | ≤0.02 |
| Si | ≤0.03 | ≤0.1 | ≤0.35 | ≤0.35 |
| Mn | ≤0.002 | ≤0.05 | ≤0.35 | ≤0.35 |
| S | ≤0.001 | ≤0.005 | ≤0.01 | ≤0.01 |
| 도면 요구 사항 | 당사의 검사 | 받게 되는 문서 |
|---|---|---|
| 화학적 성분 | 용해로당 OES; 생산 배치당 PMI 스팟 체크 | 전체 원소 분석이 포함된 EN 10204 3.1 MTC |
| 치수(LWD, SWD, 스트랜드, 두께, 시트 크기) | 자격 부여 시 합의된 샘플링 계획에 따라; 요청 시 100% 검사 가능 | 치수 검사 보고서 — 도면 명칭 대비 측정값, 배치당 |
| 개방 면적 % | 광학 측정 시스템; 측정된 기하학적 형상에서 계산; 면적 분석으로 검증 | 배치당 개방 면적 보고서 |
| 평탄도 | 화강암 표면판 + 게이지; 샘플링 계획에 따라 | 평탄도 보고서 — 최대 편차 기록 |
| 가장자리 조건 | 5* 배율 시각 검사; 촉각 버 검사; 시트당 100% | 시트 로트당 가장자리 검사 승인 |
| 표면 거칠기(지정된 경우) | 프로파일로미터; 샘플 시트당 3회 측정; 샘플링 계획에 따라 | 배치당 Ra 보고서 |
| 첫 번째 샘플 | 첫 번째 샘플 배치의 모든 시트에 대한 전체 치수 + 시각 + 평탄도 | FAIR — AS9102 형식 또는 귀하의 형식 |
제3자 검사 (SGS, BV 또는 TÜV) 가능. 모든 선적에 대한 전체 문서 패키지를 갖춘 도면 제어 제조.
| 시트 보호 | 각 시트는 산성 없는 티슈 페이퍼로 끼워져 있습니다. 단단하고 습기 방지 백킹 보드 사이에 평평하게 쌓여 있습니다. 크레이트 포장 전에 전체 스택을 VCI 부식 방지 필름으로 감쌉니다. 금속 간 접촉 없음. 운송 중 시트 이동 없음. |
| 크레이트 구조 | 귀하의 시트 치수 및 주문 수량에 맞춰 크기가 조정된 내부 브레이싱이 있는 해상 운송용 합판 크레이트. 크레이트에는 귀하의 도면 번호, 당사의 배치 번호 및 DLX 추적 코드가 라벨링됩니다. |
| 문서 패키지 | EN 10204 3.1 MTC + 치수 검사 보고서 + 개방 면적 보고서 + 평탄도 보고서 + 가장자리 검사 승인 + Ra 보고서(지정된 경우) + 적합성 인증서 + 포장 목록. 귀하의 문서 요구 사항에 따라 구성됩니다. |
| 샘플 MOQ | 도면 평가용 5장 — 자격을 갖춘 전해조 OEM의 경우 무료. |
| 생산 MOQ | 도면 번호당 50장. |
| 리드 타임 | 기존 툴링: 시험용 1~2주, 생산용 3~4주. 새 툴링: 다이 제작 및 첫 번째 샘플 포함 4~6주. |
| 배송 | 샘플 및 긴급 주문의 경우 항공(DHL, FedEx); 생산의 경우 해상(FCL) — 컨테이너 활용에 최적화된 크레이트. |
| 결제 | 시험용 T/T; 생산 주문의 경우 T/T 또는 L/C(일람불). |
초기 검토에는 PDF가 선호됩니다. 메쉬 형상이 복잡하거나 표준 익스팬디드 다이아몬드 패턴 이상의 기능이 포함된 경우 툴링 설계를 위해 DXF 또는 DWG. 표준 익스팬디드 메쉬 사양의 경우, 도면의 치수 표로 충분합니다 — 다이아몬드 형상의 3D 모델은 필요하지 않지만, 가지고 있다면 수락합니다.
이것은 발생합니다 — 일반적으로 스트랜드 폭과 LWD가 독립적으로 지정되고 지정된 시트 두께에서 확장 툴링으로 달성할 수 없는 조합인 경우. 당사의 엔지니어링 팀은 금속을 절단하기 전에 도면 검토(1단계) 중에 충돌을 플래그합니다. 당사는 제약 조건에 대한 설명을 포함하여 가장 가까운 달성 가능한 조합을 제안합니다. 귀하는 도면을 조정하거나 시험 평가를 위해 달성 가능한 조합으로 진행할지 결정합니다.
시트 두께 0.20mm 이상에서는 어닐링 후 평탄화로 0.15mm/100mm를 달성할 수 있습니다. 시트 두께 0.20mm 미만에서는 메쉬가 점점 더 유연해지고 평탄도 측정 정밀도가 당사의 능력보다 제한 요인이 됩니다. 목표 허용 오차와 시트 두께를 당사에 문의하십시오 — 당사는 가능성을 확인할 것입니다.
각 도면 개정은 이전 개정에 대한 검토를 트리거합니다. 변경 사항이 시트 치수로 제한되는 경우 재툴링이 필요하지 않습니다 — 새 치수는 절단 단계에서 적용됩니다. LWD, SWD 또는 스트랜드 폭이 변경되면 새 툴링이 필요할 수 있습니다. 당사는 개정된 도면을 받은 후 48시간 이내에 영향(툴링 리드 타임, 비용 변경, 재자격 요구 사항)을 전달합니다. 개정 날짜 이후의 모든 생산은 새 개정에 따라 제조됩니다 — 이전 개정은 당사의 문서 제어 시스템에 보관됩니다.
예. 귀하의 공급업체 품질 매뉴얼이 당사의 표준 패키지를 넘어서는 특정 검사 체크포인트, 측정 방법, 샘플링 계획 또는 문서 형식을 요구하는 경우, 당사는 자격 부여 중에 귀하의 생산 공정에 통합합니다. 기존 고객의 예: AS9102 첫 번째 샘플 검사 형식, PPAP 레벨 3 문서, 고객별 AQL 샘플링 테이블, 고객 정의 형식의 배치별 분석 증명서. 도면과 함께 공급업체 품질 요구 사항을 제공하십시오 — 당사는 도면 검토 중에 준수 범위를 확인할 것입니다.
![]()