| 브랜드 이름: | DLX |
| 모델 번호: | 순수한 니켈 |
| MOQ: | 5kg |
| 가격: | Custom orders based on provided images |
| 지불 조건: | L/C,D/A,D/P,T/T,웨스턴 유니온 |
| 공급 능력: | 달 당 500 톤 |
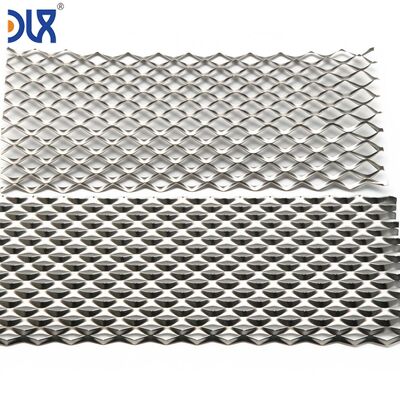
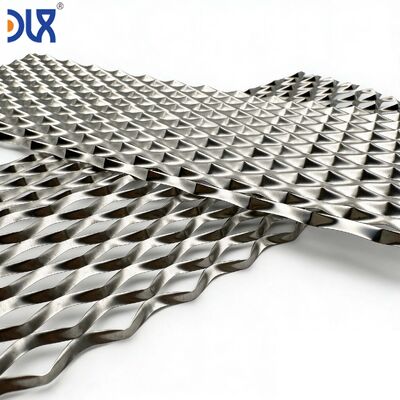
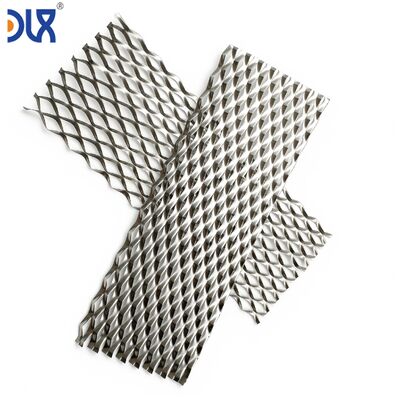
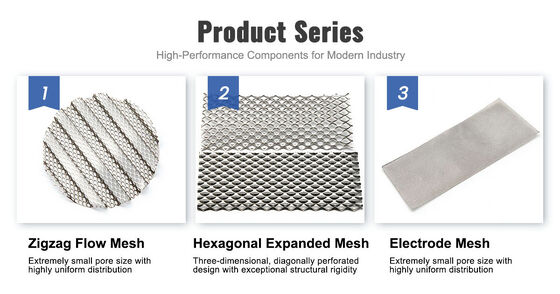
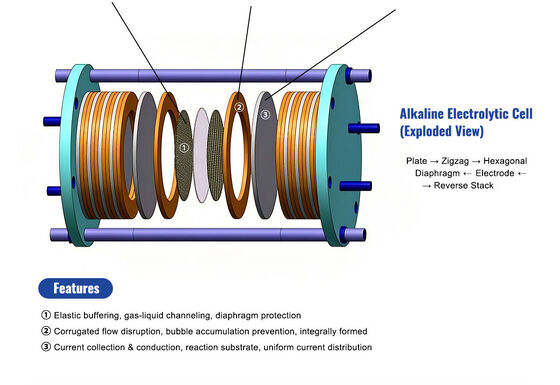
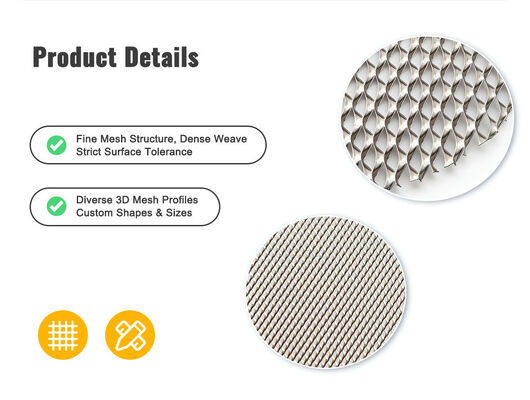
모든 전극 메쉬가 직조될 필요는 없습니다. 수소 전기분해기 가스 확산층(GDL) 및 다공성 운송층(PTL)의 경우, 특유의 어패턴을 가진 익스팬디드 니켈 메쉬는 근본적으로 다른 장점을 제공합니다. 접촉 저항을 생성하는 교차 와이어가 없고, 가스 기포를 가두는 직조 교차점이 없으며, 멤브레인 전체에 압축 하중을 균일하게 분산하는 평평하고 연속적인 표면을 제공합니다. Changzhou DLX Alloy Co., Ltd.에서는 자체 순수 니켈 시트를 익스팬디드 메쉬로 슬릿 및 스트레칭하여 내부적으로 생산합니다. 시트 두께, 스트랜드 폭, 롱웨이 다이아몬드(LWD) 개구부 및 최종 평탄도를 제어하여 전기분해기 셀 설계에 맞춥니다. 모든 배송에 대해 멜트-투-메쉬 추적 기능을 제공합니다.
![]()
![]()
| 특성 | 직조 메쉬(평직 / 능직 / 더치) | 익스팬디드 메쉬(어패턴) | 전기분해기 영향 |
|---|---|---|---|
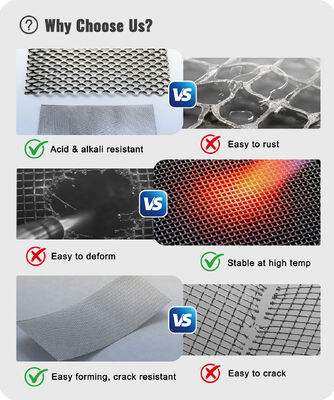
| 구조 | 90도에서 교차하는 경사 및 위사 와이어 | 단일 시트 슬릿 및 스트레칭 — 조인트 없음, 교차 없음 | 익스팬디드: 균일한 전기 경로. 직조: 모든 와이어 교차점에서의 접촉 저항(cm²당 수백 개). |
| 표면 프로파일 | 와이어가 교차하는 너클 — 압축을 집중시키는 높은 지점 | 명목상 평평한 표면 — 스트랜드 및 본드 영역이 동일 평면에 있음 | 익스팬디드: 멤브레인에 균일한 압축 → 국부적인 고압 지점 없음. 직조: 와이어 너클이 시간이 지남에 따라 멤브레인을 눌러 자국을 낼 수 있습니다. |
| 가스 기포 방출 | 직조 교차점이 모서리에 기포를 가둡니다. | 다이아몬드 개구부는 매끄러운 벽 — 기포가 통과합니다. | 익스팬디드: 전극 간극에서 더 빠른 가스 방출 → 높은 전류 밀도에서 더 낮은 과전압. 350mA/cm² 이상에서 중요합니다. |
| 개방 면적 제어 | 와이어 직경 및 메쉬 수에 의해 결정됨 | 스트랜드 폭 및 LWD에 의해 결정됨 — 독립적으로 조절 가능 | 익스팬디드: 메쉬 두께를 변경하지 않고 개방 면적 %를 미세 조정합니다. 직조: 개방 면적을 변경하면 두께가 변경됩니다. |
| 기계적 무결성 | 와이어 장력에 의존 — 개별 와이어가 이동할 수 있습니다. | 일체형 — 스트랜드와 본드가 연속적인 단일 조각을 형성합니다. | 익스팬디드: 풀릴 수 없습니다. 직조: 절단된 가장자리의 느슨한 와이어 끝은 단락을 방지하기 위해 주의 깊게 취급해야 합니다. |
![]()
![]()
![]()
![]()
| 매개변수 | 일반적인 전기분해기 범위 | 영향 |
|---|---|---|
| 시트 두께(확장 전) | 0.15~0.50mm | 스트랜드 단면 결정 → 단위 길이당 전기 저항 및 스택 하중 하에서의 압축 두께 |
| 스트랜드 폭 | 0.4~1.2mm | 더 넓은 스트랜드 = 더 낮은 저항이지만 개방 면적은 더 적습니다. 더 좁은 스트랜드 = 더 많은 개방 면적이지만 IR 강하가 더 높습니다. 최적값은 셀별로 다릅니다. |
| LWD(다이아몬드의 긴 방향) | 1.5~6.0mm | 다이아몬드 개구부의 긴 축. 더 큰 LWD = 더 큰 가스 배출 채널. 기계적 강도를 위해 스트랜드 폭과 균형을 맞춰야 합니다. |
| SWD(다이아몬드의 짧은 방향) | 1.0~3.5mm | 다이아몬드의 짧은 축. SWD + LWD는 개방 면적 비율을 정의합니다. 더 낮은 SWD = 더 많은 접촉점을 가진 더 조밀한 메쉬(cm²당). |
| 개방 면적 | GDL/PTL의 일반적인 30~65% | 더 높은 개방 면적 = 더 나은 가스 방출이지만 평면 전도성은 더 낮습니다. 더 낮은 개방 면적 = 더 나은 전도성이지만 더 느린 가스 방출. |
| L * W ±0.5mm; 버르 가장자리 검사 | 셀 프레임에 맞춘 맞춤형 L * W | 깨끗한 가장자리로 절단. 레이저 또는 전단 절단 — 익스팬디드 메쉬에는 와이어 끝이 없으므로 풀릴 와이어 끝이 없습니다. |
셀에 최적화하시겠습니까?목표 전류 밀도, 셀당 가스 생산량, 멤브레인 유형을 보내주십시오. 초기 LWD, 스트랜드 폭 및 개방 면적을 권장한 다음 단일 셀 테스트 데이터를 기반으로 반복합니다.
![]()
![]()
| 기능 | 익스팬디드 메쉬가 종종 선호되는 이유 | 음극 가스 확산층(ALK) |
|---|---|---|
| 음극 전극으로 전류 분배; 멤브레인에서 H₂ 기포 운송 | 다이아몬드 개구부는 제한 없는 수직 가스 탈출 경로를 제공합니다. H₂ 미세 기포를 가두는 직조 모서리가 없습니다 — 고속 수소 생산에 중요합니다. | 양극 다공성 운송층(PEM) |
| 양극 촉매로 물 분배; O₂ 기포 운송; 촉매에서 바이폴라 플레이트로 전자 전도 | 평평한 표면은 얇은 PEM 멤브레인을 국부적인 펑크처로부터 보호합니다. 스트랜드를 통한 연속적인 전기 경로 — 와이어 교차점에서 접촉 저항이 없습니다. 촉매 코팅 멤브레인과 바이폴라 플레이트 유동장 사이의 PTL 층으로 적합합니다. | 전극 기판(ALK — 촉매 코팅 베이스) |
| 라니 니켈 또는 귀금속 촉매 코팅을 위한 높은 표면적 베이스 제공; 코팅으로 전류 전도 | 스트랜드 표면은 매끄럽고 연속적입니다 — 와이어 곡률이 코팅 두께 변화를 만드는 직조 메쉬보다 촉매 코팅이 더 균일하게 증착됩니다. | 전류 수집기 / 유동장(PEM) |
| GDL과 바이폴라 플레이트 사이의 간격 연결; 물과 가스를 위한 유동 채널 제공 | 개방 면적은 두께와 독립적으로 조정할 수 있습니다. 낮은 압력 강하 물 공급을 위한 높은 개방 면적; 전류 수집을 위한 충분한 스트랜드 금속. 압력 강하를 증가시키는 와이어 교차점이 없습니다. | 당사의 메쉬 역량 — 시트에서 완성된 전극 부품까지 |
이것이 전기분해기 성능에 왜 중요할까요? 확장 프레스에 들어가기 전 니켈 시트의 표면 화학 성분이 완성된 메쉬의 표면 화학 성분을 결정하기 때문입니다. 시트가 제3자 압연 공장에서 강철 작업 롤에서 철로 오염되었다면, 그 철은 이제 전극 메쉬 표면에 박혀 있습니다. 수백 시간의 작동 시간 동안 KOH 전해질로 용해되어 음극에 재증착되어 과전압을 증가시킬 것입니다. 우리는 작업 롤이 니켈 합금만 접촉하는 시설에서 자체적으로 압연함으로써 이를 방지합니다.
12,000 m² 통합 시설
![]()
원소 (%)
| N4 | N6 | Ni200 | Ni201 | Ni+Co |
|---|---|---|---|---|
| ≥99.9 | ≥99.5 | — | ≥99.2 | ≥99.2 |
| — | ≥99.2 | ≥99.2 | ≥99.0 | Fe |
| ≤0.04 | ≤0.1 | ≤0.35 | Cu | Cu |
| ≤0.015 | ≤0.1 | ≤0.35 | C | C |
| ≤0.01 | 품질 보증 | ≤0.35 | ≤0.02 | Si |
| ≤0.03 | ≤0.1 | ≤0.35 | S | S |
| ≤0.002 | ≤0.05 | ≤0.35 | S | S |
| ≤0.001 | ≤0.005 | ≤0.01 | 품질 보증 | 품질 보증 |
| 검사 | 중요성 | 잉곳 화학 성분 |
|---|---|---|
| OES/용융; Fe, Cu, C 확인 | 니켈의 Fe = 양극 측면 산소 발생 반응 촉매 → 패러데이 효율 감소. 잉곳부터 제어합니다. | 냉간 압연 시트 |
| 폭 방향 두께 프로파일; 압연 결함 표면 검사 | 시트의 두께 변화는 익스팬디드 메쉬의 스트랜드 폭 변화가 됩니다 → 전극 면적 전체에 걸쳐 불균일한 전류 분배. | 확장 공정 |
| LWD, SWD, 스트랜드 폭은 코일당 측정; 끊어진 스트랜드, 불규칙한 다이아몬드 시각 검사 | 끊어진 스트랜드는 데드 존을 생성합니다 — 해당 전극 부분에 전기 경로가 없습니다. 당사 시설에서 감지되며, 스택 컨디셔닝 주기 중에는 감지되지 않습니다. | 어닐링 후 평탄도 |
| 화강암 표면판; 평면에서 벗어난 편차 기록 | 어닐링 후 평평하지 않은 익스팬디드 메쉬는 압축 하에서 평평하게 놓이지 않습니다 — 멤브레인에 불균일한 압력 분포를 생성합니다. | 시트 치수 |
| L * W ±0.5mm; 버르 가장자리 검사 | 익스팬디드 메쉬 가장자리는 버르가 없어야 합니다 — 압축 하의 날카로운 가장자리는 멤브레인을 찢을 수 있습니다. | 문서화 |
| EN 10204 3.1 MTC + 치수 보고서 + 메쉬 매개변수 보고서(LWD, SWD, 스트랜드 폭, 개방 면적 %) | 니켈 잉곳부터 완성된 전극 메쉬 시트까지 완전한 추적성. | 제3자 검사 가능 ( |
SGS, BV 또는 TÜV). 첫 구매 전기분해기 OEM 평가용 무료 샘플 5장 제공.포장 및 배송
| 각 익스팬디드 메쉬 시트는 산성 없는 티슈로 분리됩니다. 단단한 뒷면 보드 사이에 평평하게 쌓습니다. 익스팬디드 메쉬에는 와이어 끝이 없으므로 쌓는 동안 취급 손상은 최소화됩니다 — 하지만 구부러짐과 주름에 대해서는 여전히 보호합니다. | 크레이팅 |
| 건조제 밀봉 폴리에틸렌에 평면 포장, 합판 크레이트에 밀봉. 내부 브레이싱으로 운송 중 시트 이동 방지. | 식별 |
| 등급, 잉곳 열 번호, 시트 두께, LWD * SWD, 스트랜드 폭, 개방 면적 %, 시트 치수, 크레이트 라벨 및 포장 목록에 DLX 추적 코드. | 샘플 MOQ |
| 5장 — 자격을 갖춘 전기분해기 OEM 평가용 무료. | 생산 MOQ |
| 사양당 50장. | 리드 타임 |
| 재고 시트 두께로 시험용 3~7일; 맞춤형 시트 두께 + 신규 LWD 툴링용 4~6주. | 배송 |
| 시험용 항공(DHL, FedEx); 생산용 해상(FCL). | 결제 |
| 시험용 T/T; 생산용 T/T 또는 L/C 즉시. | 자주 묻는 질문 |
![]()
현재 사용 중인 경쟁사의 메쉬 LWD 및 스트랜드 폭을 맞출 수 있습니까?
확장 공정이 철 오염을 유발합니까?
익스팬디드 메쉬도 직조 메쉬와 동일하게 촉매 코팅할 수 있습니까?
만들지 않은 메쉬 유형이 필요한 경우 어떻게 해야 합니까?
![]()